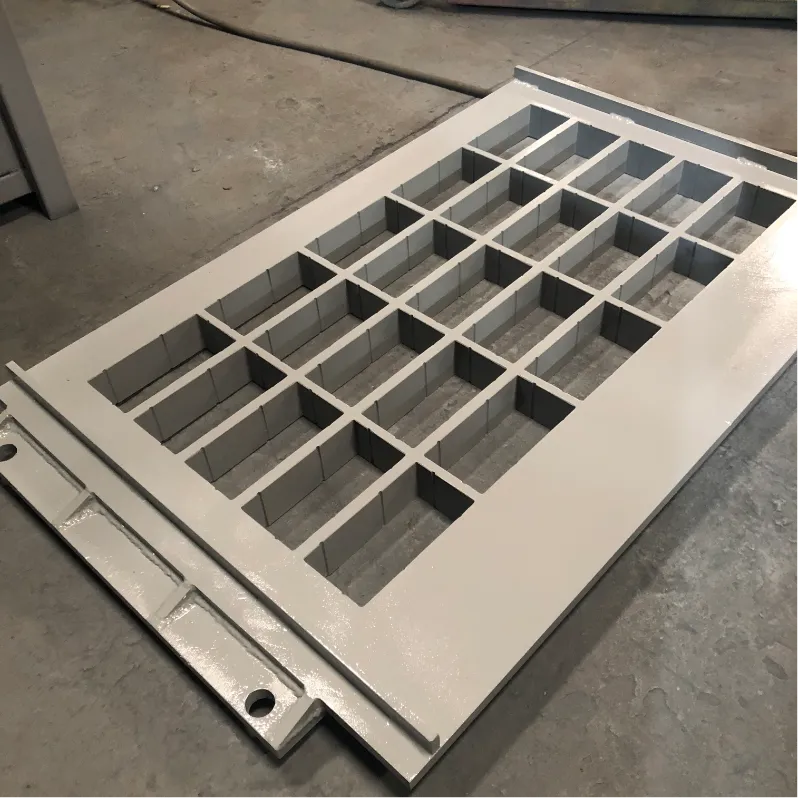
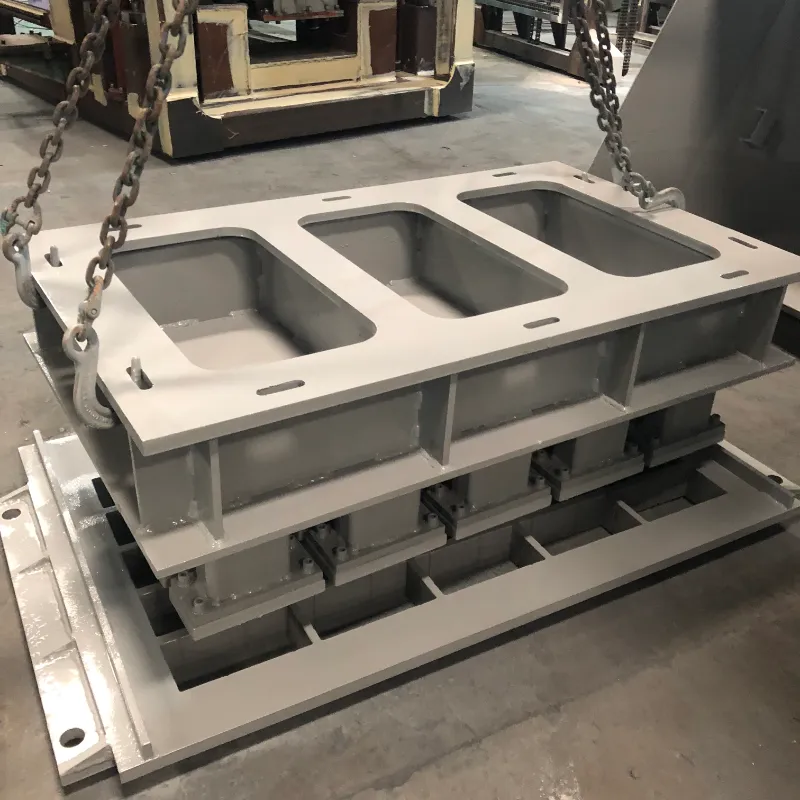
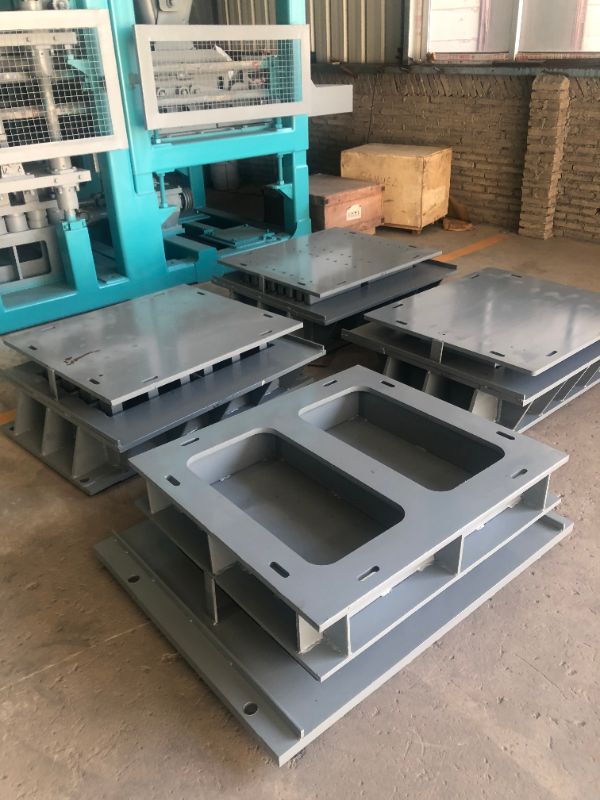
Для бетонублокувативиробників, стадія виймання – це те, де продуктивність і якість продукції стають або падають. Коли під час виймання з форми бетон склеюється, з’являються тріщини чи поверхні, витрати на простої, відходи та бракований продукт швидко накопичуються. Розуміння основних причин цих поширених проблем і знання того, як їх виправити, є важливим для підтримки ефективної виробничої лінії.
Компанія Fujian Unik Mold Technology Co., Ltd. розробляє високоефективні бетонні форми з 2010 року. Спираючись на наш досвід роботи на 28 експортних ринках, ось практичний посібник з усунення несправностей, які найчастіше виникають при вийманні з форми.
Прилипання є однією з найпоширеніших і неприємних проблем у виробництві бетону. Це уповільнює цикли, пошкоджує як форму, так і продукт і може призвести до зупинки лінії.
Ймовірні причини:
Недостатнє або нерівномірне нанесення масла
Неякісний розділовий склад, який не відповідає типу бетону
Знос поверхні порожнини створює точки тертя
Неправильний час виймання з форми — занадто рано або занадто пізно
Жорстка бетонна суміш, що не піддається обробці
рішення:
Нанесіть тонкий, рівномірний шар професійної олії на всі поверхні порожнини
Повторно відполіруйте порожнини форми, щоб відновити гладку поверхню (UNIK рекомендує Ra 1.6)
Підтримуйте постійний час виймання з форми, в ідеалі 10–15 секунд після вібрації
Відкоригуйте свою бетонну суміш, щоб покращити текучість і зменшити липкість
Повітряні отвори на поверхні готових блоків — це більше, ніж просто косметична проблема — вони можуть порушити цілісність конструкції.
Ймовірні причини:
Недостатня вібрація, що запобігає витоку повітря, що затрималося
Надто в’язка бетонна суміш, яка затримує бульбашки повітря
Поганий розподіл корму, залишаючи повітряні кишені в порожнині
Використання антисептичних засобів на масляній основі, які можуть затримувати повітря на поверхні форми
рішення:
Повторно відкалібруйте частоту вібрації до рекомендованого діапазону 50–60 Гц
Покращте текучість бетону, регулюючи структуру суміші або додаючи пластифікатори
Забезпечте рівномірне та повне годування по всіх порожнинах
Розгляньте можливість використання антиадгезивів на водній основі, які, як було показано, забезпечують кращу якість поверхні, ніж альтернативи на масляній основі
Тріснуті блоки – це пряма втрата матеріалу та праці.
Ймовірні причини:
Суміш занадто суха, що знижує міцність зеленого кольору
Недостатній час затвердіння перед вийманням з форми
Неналежна вібрація — занадто низька або занадто висока
Механічне навантаження від прилипання під час виймання з форми
Різкі зміни температури після виробництва
рішення:
Збільште вміст води або додайте в суміш пластифікатор
Збільште час затвердіння до 24–48 годин перед вийманням з форми
Налаштуйте частоту вібрації відповідно до розміру та форми блоку
Забезпечте плавне виймання з форми та належне змащення порожнини, щоб запобігти прилипанню
Шорстка поверхня впливає як на естетику, так і на продаж.
Ймовірні причини:
Зношені або подряпані поверхні порожнини
Висохлий залишок цементу, що залишився у формі від попередніх циклів
Неякісне відпускне масло
Пересушена бетонна суміш
рішення:
Повторно відполіруйте стінки порожнини, щоб відновити гладку поверхню
Очищайте форму одразу після кожної зміни, щоб запобігти накопиченню цементу
Використовуйте відповідний засіб для звільнення (уникайте використання дизельного палива чи інших замінників)
Збільште частку дрібного піску або відрегулюйте водоцементне співвідношення
Пошкодження країв і кутів блоків часто є ознакою механічного впливу під час виймання з форми.
Ймовірні причини:
Зношені або пошкоджені кути порожнини
Важке видалення з форми через липку суміш
Надмірна вібрація спричиняє крихкість краю
Неправильне затвердіння або занадто швидке висихання
рішення:
Відремонтуйте або замініть пошкоджені вставки для порожнин
Рівномірно нанесіть антисептичну олію на всі поверхні
Збалансуйте вібрацію, щоб уникнути надмірного ущільнення
Підтримуйте умови затвердіння стабільними та затіненими
Мікророзриви та сірі плями можуть з’явитися на блочних поверхнях, особливо в продуктах преміум-класу, де зовнішній вигляд має значення.
Ймовірні причини:
Адгезія між бетоном і поверхнею форми під час виймання, відома як "адгезія тампершу"
Утворення «нальоту» на блоках з білого цементу
рішення:
Оптимізуйте час виймання з форми та застосування антиадгезиву
Для виробів з білого цементу ретельно контролюйте умови твердіння та вибір антиадгезиву, щоб запобігти утворенню нальоту
Невідповідні розміри блоку вказують на проблему зі стабільністю форми або вирівнюванням машини.
Ймовірні причини:
Деформація рами форми від тривалої вібраційної втоми
Ослаблені болти або невідповідні вставки для порожнин
Вібраційний дисбаланс машини
Нерівномірне годування або непостійна суміш
рішення:
Затягніть усі болти за допомогою динамометричного ключа, щоб забезпечити правильне вирівнювання
Перевірте вирівнювальні штифти та замініть будь-які зношені
Відрегулюйте вібраційні двигуни для балансу
Стандартизуйте консистенцію годівлі та суміші

Багатьом проблемам виймання з форми можна запобігти за допомогою правильної конструкції форми та вибору матеріалу:
Кут тяги: Правильна конусність стінок порожнини необхідна для чистого виймання з форми. Без нього блоки будуть прилипати незалежно від якості розділювача.
Радіус кута: Гострі кути під кутом 90 градусів є точками напруги, де починаються розтріскування. Конструкції UNIK включають кути з радіусом 3-5 мм для зменшення пошкодження країв.
Оздоблення поверхні: полірована поверхня порожнини (Ra 1,6) зменшує тертя та покращує ефективність виймання до 30%.
Термічна обробка: належне науглерожування забезпечує твердість поверхні HRC58-62, зберігаючи в’язкість серцевини, зменшуючи знос, який призводить до прилипання.
Марка сталі: використання високоякісних матеріалів, таких як 42CrMo або інструментальна сталь, забезпечує збереження форми та якості поверхні форми протягом 80 000–100 000 циклів.
Більшість проблем із вийманням з форми можна передбачити та запобігти. Систематично визначаючи першопричину — чи то в конструкції суміші, налаштуваннях вібрації, застосуванні роздільної речовини чи стані форми — ви можете впроваджувати цільові рішення, які зменшують відходи та час простою.
Добре обслуговувана форма може витримати 80 000–100 000 циклів, зберігаючи ідеальну якість поверхні блоку та безперебійну роботу на високошвидкісних автоматичних лініях. За допомогою належного усунення несправностей і високоточної розробки прес-форм ви зможете забезпечити ефективну роботу своєї виробничої лінії з меншим рівнем дефектів і мінімальними перервами.